多台设备并联的车间,气体回收系统怎么集中配置
在粉末冶金、增材制造(3D打印)、钎焊或热处理等众多工业场景中,一个车间内往往并行运作着多台使用保护气氛的炉体或设备。面对这种情况,是为每一台设备单独配置小型气体回收单元,还是为整个车间设计一套集中的气体回收集中配置系统?这不仅关乎初期投资,更直接影响长期的运行效率、稳定性与成本。本文将深入探讨多产线并联车间的气体回收系统集中化配置的取舍与实施要点。
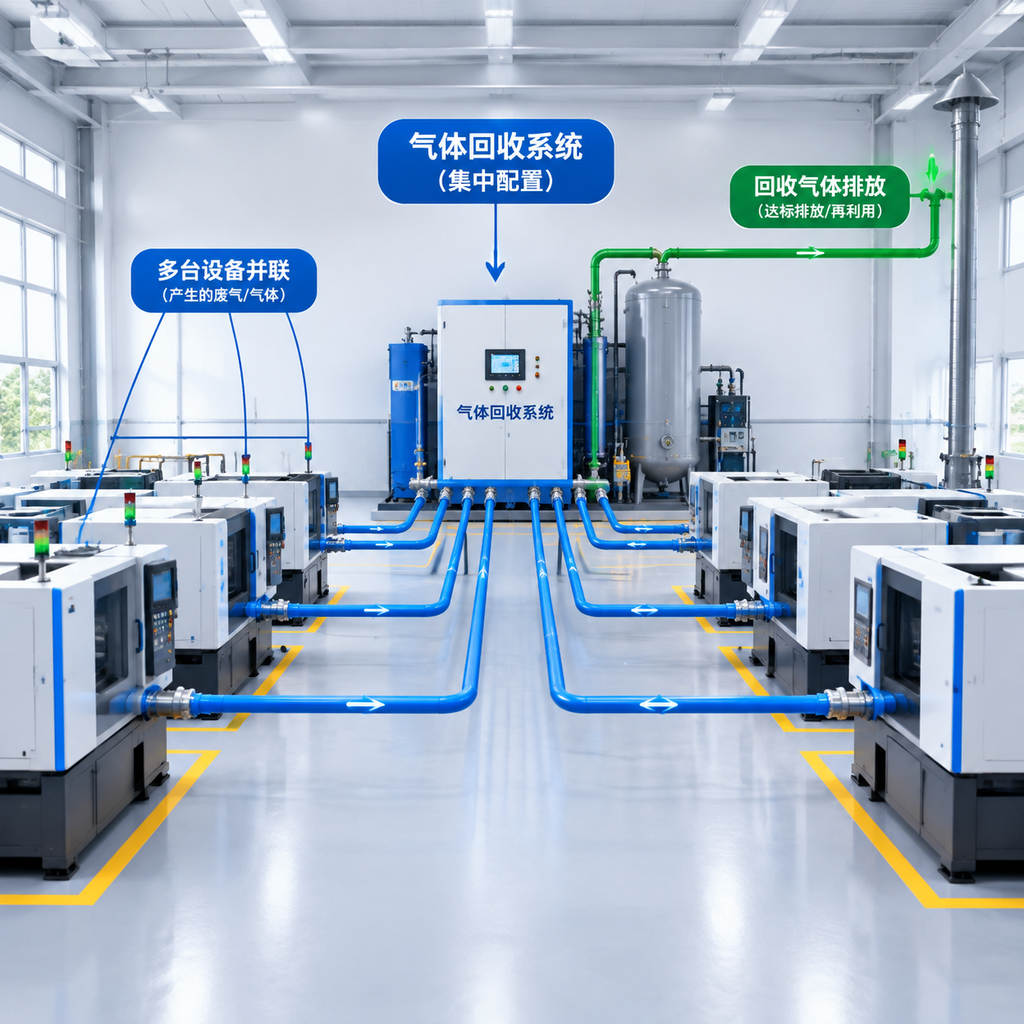
所谓气体回收集中配置,是指通过合理的管路设计,将车间内多台(或多工位)用气设备的排气进行汇集,输送至一套处理能力更大的中央气体回收纯化装置进行统一提纯,再将合格的气体重新分配回各设备使用,形成一个“集中收集-集中处理-集中供应”的闭环。与之相对的分散配置,则是每台设备配备独立的小型回收机,自成一体。
集中配置的优势与适用场景
为多台并联设备选择集中式气体回收系统,主要基于以下几方面考量:
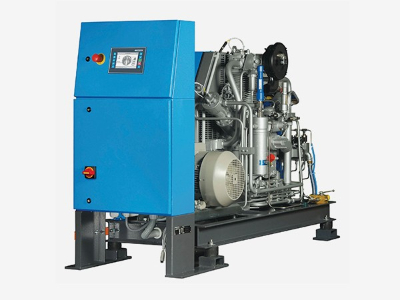
首先是空间经济性。集中式系统通常采用智能撬装设计,将压缩机、纯化模块、控制单元等高度集成,占地面积得以优化。例如,一套处理量较大的撬装设备占地面积可控制在约40平方米以内,相比为每条产线单独预留设备位置和检修通道,更能节约宝贵的车间地面空间。
其次是投资与运营效率。一套大型集中处理装置的单位气体处理成本通常低于多套小型设备之和。在能耗、吸附剂消耗以及日常维护巡检方面,集中管理也更具优势。这对于希望优化固定资产投入和长期运营成本的工厂采购与设备管理部门而言,是一个重要的决策点。
最后是稳定与可拓展性。集中式系统可以配备更大容量的缓冲罐,有效平抑各设备用气与排气不均衡带来的流量与压力波动,为回收核心单元提供更稳定的运行工况。同时,其模块化设计也为未来车间产能扩容预留了接口,只需增加相应模块或扩大处理规模即可,避免了推倒重来的二次投资。
这种方案特别适用于以下场景:车间内设备工艺相似,所用气体种类相同(如均为氩气或氮气);各设备用气时段存在交错,总体用气曲线相对平稳;车间布局紧凑,管线铺设条件允许集中走管。
集中配置的设计考量与实施要点
成功实施多台设备并联车间的集中回收系统,关键在于精细的设计与规划。以下是几个核心要点:
配置前审计:这是设计的基础。必须详细审计车间内每一台目标设备的:1)工艺气体种类与所需纯度;2)峰值与平均用气流量;3)排气压力、温度与成分(特别是杂质含量,如氧、水分);4)工作周期与各设备的同时运行系数。这些数据是确定中央处理装置规模、缓冲罐容量和管路口径的依据。
缓冲罐的关键作用:在集中收集管路中,缓冲罐不可或缺。它安装在回收系统进气前端,主要承担三项功能:1)储存瞬时多余的排气,平衡流量波动,保护压缩机等动设备;2)提供气液分离和杂质初步沉降的空间;3)稳定系统入口压力。其容量需根据所有并联设备的排气峰值总量和波动频率进行精确计算。
管路设计与“共用气源”:集中配置的管路分为“收集管网”和“分配管网”。收集管网需确保各支路阻力均衡,避免因某条支路压降过大导致该设备排气不畅,影响其工艺氛围。分配管网则需保证净化后的气体能稳定、按需供应至每一台设备,纯度满足要求。管路材质应根据气体纯度和洁净度要求选择,例如高纯氩气系统常选用内壁光亮抛光的BA或EP级不锈钢管路。
智能控制与负载调节:先进的集中控制系统应能监测各关键点的压力、纯度与流量。系统需具备负载调节能力,例如,当部分设备停机时,系统能自动调节压缩机运行频率或纯化模块的再生周期,避免“大马拉小车”造成的能耗浪费。迪凯机电官网公开的智能撬装设备即支持此类在线监测与自适应调节功能,以保障24小时连续高效运行。
常见误区澄清
在规划集中收集系统时,设备管理人员常存在一些认知误区,需要提前厘清:
误区一:处理量简单相加即可。认为集中系统的处理能力等于各并联设备额定排气量之和。实际上,必须考虑各设备的同时使用系数和瞬时峰值叠加效应,处理量需留有合理余量(通常为总和的1.2-1.5倍),但也不宜过大导致设备长期低负载运行。
误区二:忽视管路压降的影响。过长的收集管路或不当的管径设计会造成显著压降,可能使得远端设备的排气背压升高,超出其工艺允许范围,反而影响正常生产。必须进行严格的流体力学计算。
误区三:不同杂质含量的气源混合无碍。尽管气体种类相同,但不同工艺设备排出的气体杂质(氧、水、油分等)浓度可能差异很大。直接混合后,可能使混合气的杂质水平以最高者为导向,增加纯化单元的处理负荷,甚至影响其再生周期与寿命。需要对高杂质气源进行预评估,必要时考虑前端预处理。
误区四:集中系统故障会导致全线停产。这是一个关于可靠性的担忧。通过在设计阶段引入冗余配置(如双压缩机一用一备)、设置应急旁路(在回收系统检修时切换至新鲜气源供应)以及快速的售后响应机制(如迪凯机电提供的售后2小时响应),可以将系统停机风险降至最低。
落地参考与迪凯的实践
以粉末冶金行业常见的多台烧结炉车间为例。这些烧结炉在高温烧结阶段需要持续的高纯氩气保护,排气成分相似但工作周期可能交错。为此,可以设计一套集中的高纯氩气回收系统。
实施路径是:从每台烧结炉的排气口引出管路,汇总至一个主管路,并进入一个大型缓冲稳压罐。混合气体随后进入中央氩气回收设备,经过除尘、催化除氧、深度吸附干燥等工序,将气体提纯至高纯状态(例如,官网公开的高纯氩气纯化器可将气体提纯至99.9999%)。净化后的气体储存于高压储罐或直接经由分配管网,根据各烧结炉的需求,精准回流至炉膛。
在这一过程中,陕西迪凯机电科技有限公司基于其13项核心专利技术,提供的撬装式集中回收解决方案,能够实现核心部件国产化率超98%。其系统通过精确的压力控制和纯度监测,确保在集中配置下,各用气点压力稳定、气体纯度始终满足工艺要求。官网公开数据显示,其氩气回收率可达95%以上,这使得车间整体气体循环效率大幅提升,有助于缩短设备投资回收周期(官网公开数据显示投资回收期约1.5—2.5年,具体需以实际用气规模与气价测算为准)。
着手规划多产线车间的气体回收系统时,建议您首先整理车间内所有相关设备的详细用气参数列表,并与具有气体回收集中配置经验的技术服务商进行深入沟通,基于真实的工况数据,共同评估集中与分散方案的适用边界,设计出最贴合您生产节奏与成本预期的方案。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备