在浮法玻璃生产线,锡槽里的氮氢保护气决定了玻璃液不氧化、不沾锡、表面洁净。本文从锡槽保护与成型的真实工况出发,说明企业怎么把用掉的保护气收回来、收回来的气能不能用、以及投入产出到底如何。
一、浮法玻璃为什么是「用气大户」
浮法工艺中,高温玻璃液在锡槽内成型,锡槽须通入氮氢混合保护气(通常为氮气中混入少量氢气,例如约 4% 至 8% 的氢),在锡液表面形成还原性气氛,防止高温锡液氧化并产生氧化锡、使玻璃下表面保持光亮洁净。一条浮法线的锡槽保护气连续大量消耗,且以保护状态通过锡槽后直接排放,气体本身并未被消耗,具备回收价值。
同时,锡槽对保护气的含氧与露点敏感,杂质偏高容易出现沾锡、光畸变或表面缺陷,因此回收气能否稳定达标,是企业关心的指标之一。
二、锡槽场景的用气痛点
痛点集中在三点:① 用气连续、体量大,外购液氮与制氢长期支出高;② 保护气用后直接排放,气体本身未消耗,只是混入了少量锡蒸气、硫与烟尘,具备回收价值却被浪费;③ 锡槽区域改造空间有限,担心设备布置与产线节拍。
三、回收系统怎么接进产线
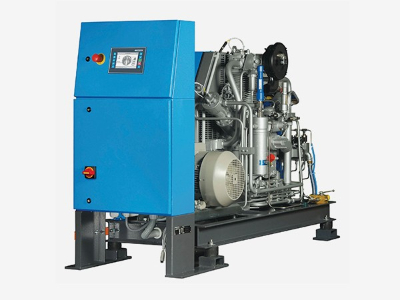
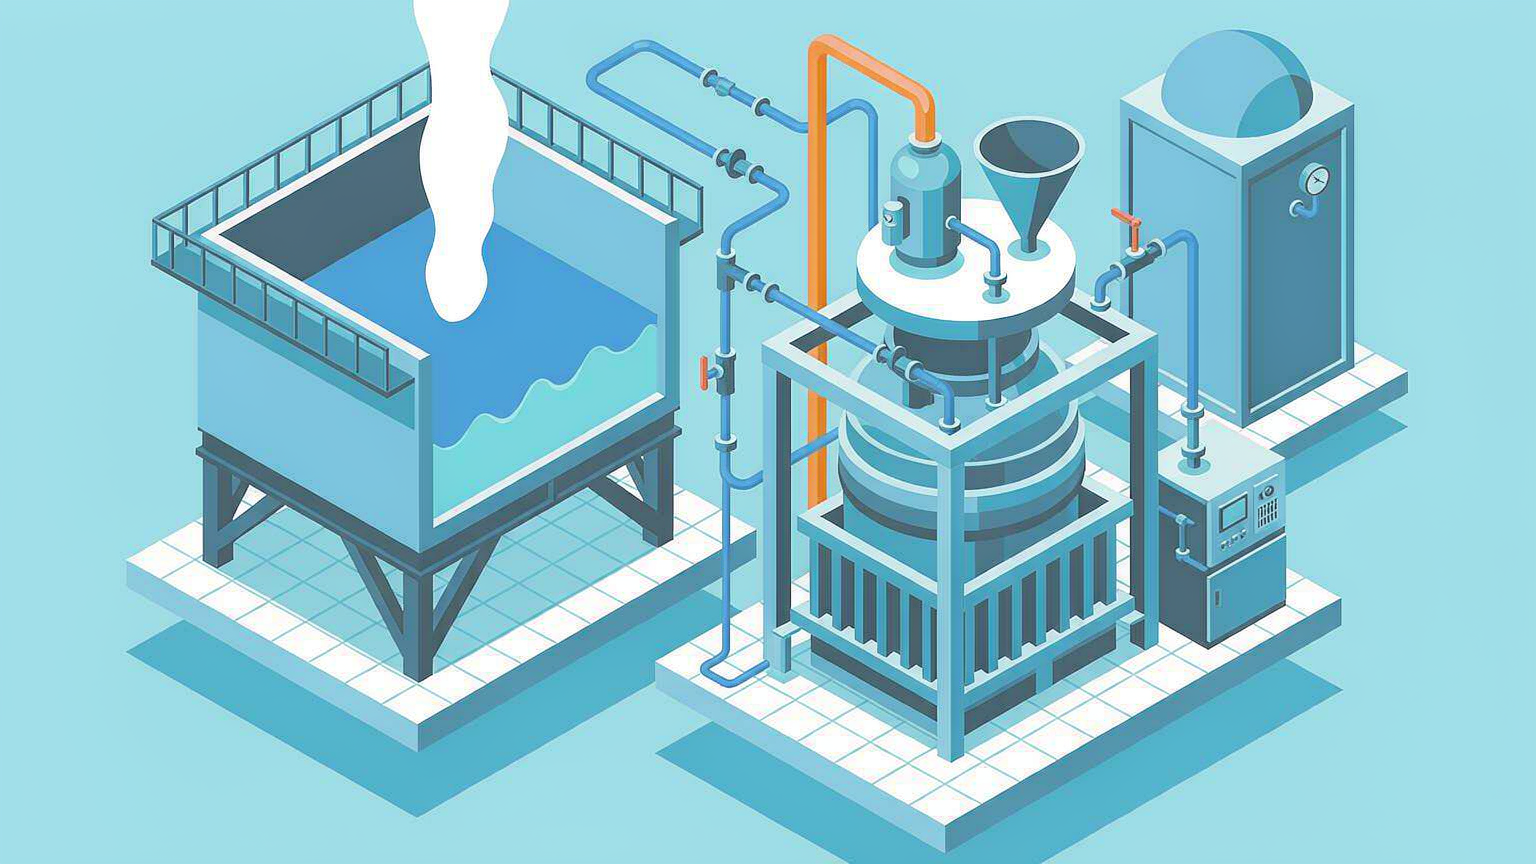
典型接入方式:在锡槽排气侧增加收集管路,将含少量锡灰与杂质的保护气引入回收机组,经除尘(锡灰)、除硫、催化除氧、脱湿与提纯后,把氮气与氢气分离或整体提纯,返回缓冲罐供锡槽循环使用;不足部分由原有气源补充。衔接处设置止回阀和在线监测(氧、露点、氢含量),确保回收气波动不倒灌影响成型。对已有产线,优先采用撬装式机组放在厂务区或锡槽侧,减少主车间改动。迪凯机电气体回收设备对氮氢保护气的循环利用率可达≥95%,核心部件国产化率≥98%。
四、回收后能达到什么水平
以一条中等规模浮法线为例,回收系统投用后保护气综合循环利用率通常可提升到较高水平,外购新气补入量明显下降。参考同类项目,综合用气成本较纯外购模式有可观下降,多数项目回本周期在 1.8 至 3 年区间,具体取决于用气量、气价和产线连续运行时间。
五、纯度怎么保障
经再纯化后的回收保护气含氧与露点可控制在锡槽工艺允许范围,满足成型保护的使用要求;对纯度更敏感的工况,可叠加本地精纯化单元进一步提纯。全流程在收集、纯化、回用三个节点布置在线探头,实时看氧、水与氢含量;缓冲罐设压力与液位联锁;任一指标越限自动切回新气并报警。
六、与一直买新气比,成本结构差在哪
纯外购成本=单价×用量,液氮与制氢两项叠加所以总额大;回收模式成本=设备折旧+电耗+少量补新气,主气体靠循环。用气量越大、运行越连续,回收模式优势越明显。
七、会不会影响玻璃质量
回收气经在线监测与精纯化后才回用,且设有与新气互补的稳压缓冲,正常工况下对玻璃成型无影响;改造多采用旁路上线、分阶段切换,可在计划维护窗口完成。
八、安全要留意什么
保护气含氢,回收系统电气与探测元件需按防爆等级配置,并设置氢浓度监测与通风联动;含氢管路与压力容器按特种设备规范建档定检。锡槽区域本就属防爆关注区,把安全与纯度要求前置,后期验收更顺。
九、选型时先看哪几个数
浮法锡槽场景选型先看:锡槽峰值用气量、保护气中氢的占比、目标回收率、目标纯度(氧/露点上限)。再结合运行时长估算回本。建议拿真实用气数据比对,而不是套用通用参数。用气量、氢占比、连续运行时间这三项越明确,方案越贴近实际。
十、部署节奏建议
建议从单条锡槽线先做试点,用一到两个月的运行数据验证回收率与纯度,再向其他产线推广。试点阶段保持原有供气架构不拆除,降低决策风险;验证达标后再逐步扩大回收覆盖范围。这种分阶段推进方式,既能早见成效,也便于产线排产与运维磨合。
十一、常见顾虑与误区
实际项目里容易有两类顾虑:一是含锡灰的排气能不能回收——可以,经除尘除硫除氧脱湿后可达回用标准,越限自动切新气;二是锡槽区域没地方放设备——多采用撬装式机组放在厂务区或锡槽侧,减少主车间改动。把这两件事在方案阶段说清,落地更顺。
小结
浮法玻璃锡槽用气连续、体量大,是氮氢保护气回收投入产出比较优的场景之一。关键是方案能否做到在线监测、稳定达标、安全合规地并入现有产线。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备