气体回收系统验收:从单机试车到并线运行的全流程拆解
气体回收系统验收不是简单的“设备能转就算过”,而是一套从单机性能确认到全系统联动的标准化验证过程。对工厂设备管理人员而言,系统化的调试与验收直接决定了回收系统能否安全并入主产线、回收气品质是否稳定、以及后续运维是否可控。陕西迪凯机电科技有限公司在项目交付中,通常将这一过程拆解为六个明确阶段,帮助用户把“能运行”推进到“能稳定回用”。
一、为什么验收不能等到全部装完才开始?
很多项目在调试时手忙脚乱,根源在于把调试与验收当成安装结束后的一个节点,而不是贯穿安装全程的并行动作。正确的做法是“分段验收、逐段关闭”。
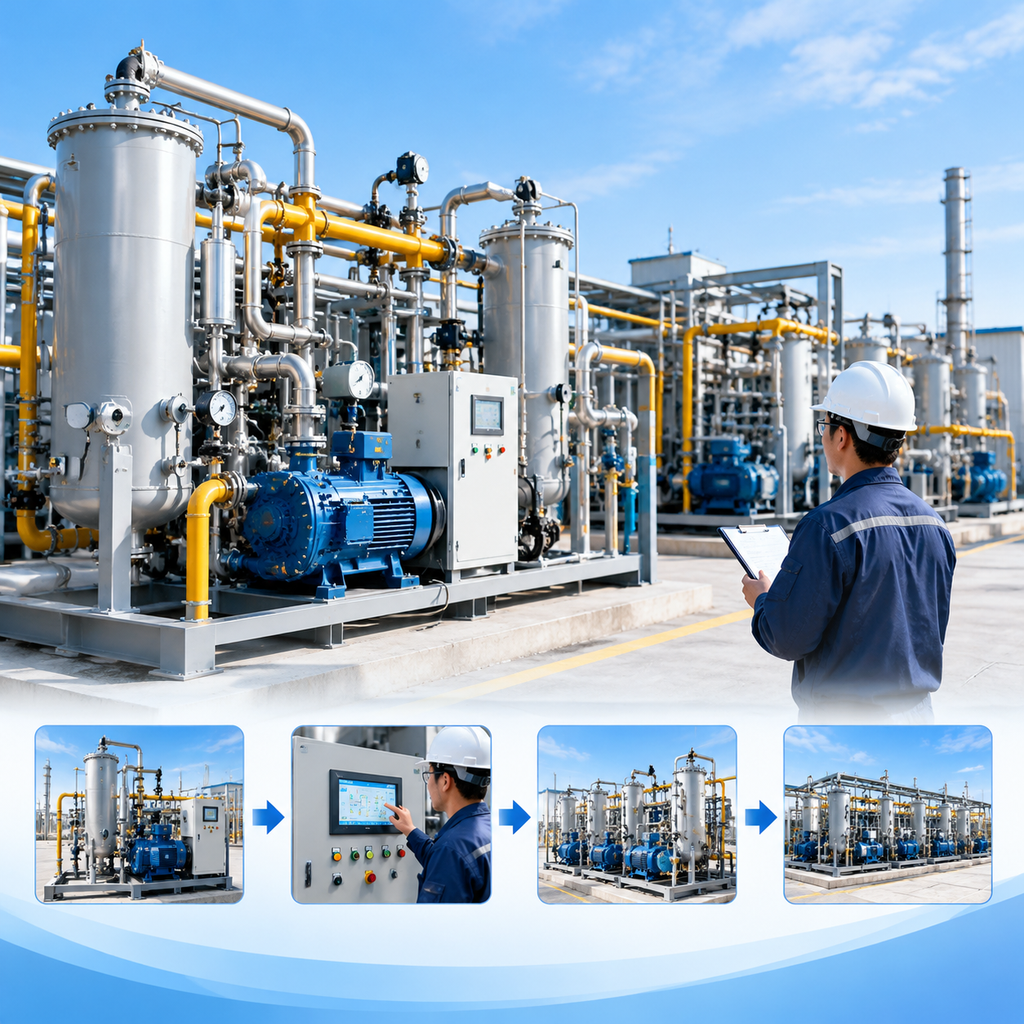
单机到系统的验收链条大致如下:
- 设备到货后的开箱静态检查
- 单机空载试车
- 单机带载试车(若条件允许)
- 管路系统压力测试与泄漏率检测
- 控制系统I/O点对点测试
- 系统联动空载运行
- 引入实际气源带料调试
- 72小时连续运行考核
- 回收气品质第三方送检(视合同约定)
- 并线前安全条件确认
- 正式切入主产线运行
- 并线后72小时跟产监护
每一步都有对应的检查清单,前一步未关闭绝不跳步。这样虽然前期节奏稍慢,但能避免把问题积累到并线阶段集中爆发。
二、单机试车到底要查哪些项目?
单机试车是验收的基础单元,目的是确认每一台设备独立运行时性能正常。以常见的回收系统配置为例:
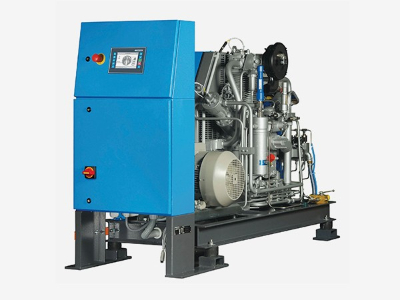
压缩机试车重点关注:
- 空载启动电流与运行电流是否在设计范围内
- 各级排气温度与油温是否正常
- 振动值是否满足出厂标准
- 自动启停与保护停机逻辑是否有效
- 无油隔膜压缩机还需检测膜片动作频率是否稳定
纯化器试车重点关注:
- 加热器升温速率与控温精度
- 阀门切换动作是否到位
- 吸附塔或膜组压降是否在允许范围
- 吹扫气流量与再生时序是否正确
- 在线分析仪表零点与量程校准是否完成
关键提示: 单机试车阶段的仪表校验单独做一次,不要留到系统联调时再补。氧分析仪、露点仪、流量计这些在单机阶段如果没校准到位,后续联调数据都是可疑的。
三、带料调试怎么判断“能回用”了?
带料调试是整套验收的核心环节,目标只有一个:稳定产出符合要求的回收气,并能持续回用到生产工艺中。
验证回收气品质的四个维度:
- 纯度:是否达到合同约定值,例如氩气回收后纯度能否满足粉末冶金或焊接保护气要求
- 关键杂质:氧含量、水含量(露点)、总烃等单项指标是否在工艺容忍上限以内
- 洁净度:有无颗粒物、油雾等因设备自身引入的二次污染
- 稳定性:以上指标在连续运行8小时以上不出现趋势性漂移
在这个阶段,建议用户与供应商共同取样,可委托双方认可的第三方实验室复检一次。官网公开信息显示,迪凯机电的高纯氩气纯化器可将工业氩气提纯至氧含量≤0.1ppm、露点≤-76℃的水平,这些指标在调试阶段应逐一核验记录。
四、并线运行前必须核对的安全与联锁项
并线是将回收系统从“独立测试状态”切换到“生产耦合状态”,这一步出问题会直接影响主产线,务必逐项确认。
并线前安全检查清单(通用建议,以实际工艺要求为准):
| 确认项目 | 检查要点 | 未确认的风险 |
|---------|---------|------------|
| 紧急停机按钮 | 按下后能否切断回收气外送并关闭压缩机 | 异常时无法快速隔离 |
| 纯度越限联锁 | 在线监测值低于设定下限时是否自动切换至放空 | 不合格气体进入供气管网 |
| 缓冲罐压力保护 | 压力变送器与安全阀整定值是否正确 | 超压风险 |
| 管路气密性 | 保压24小时压降是否在允许范围 | 长期泄漏导致回收率不达标 |
| 电气接地与防静电 | 接地电阻是否检测合格 | 高纯气体管路静电积聚风险 |
| 放空管路 | 放空出口是否引至室外安全位置 | 密闭空间气体积聚 |
注意: 防爆车间须额外检查电气设备防爆等级是否与区域划分匹配、可燃气体探测报警系统是否与回收系统联动。这些要求各地安全审查标准可能不同,建议结合当地主管部门要求执行。
五、常见误区:气体回收系统验收最容易踩的三个坑
误区一:“单机能转就是合格的”
常见说法——压缩机、纯化器各自能启停,验收就完成一半了。
实际情况——单机正常与系统联动正常是两回事。联动试车时阀门切换时序偏差、管路压降分配不合理、控制系统逻辑冲突等问题才会暴露。验收必须包含联动带载考核。
误区二:“验收就看纯度,其他指标不重要”
常见说法——只要回收气纯度够高,就说明系统没问题。
实际情况——纯度只是必要条件之一。露点偏高可能导致管路冬季结冰堵塞;微量氧超标会直接影响某些工艺的产品质量;总烃偏高在纯氧或高压工况下甚至有安全隐患。验收要四个维度全看去综合判断。
误区三:“72小时运行没问题就万事大吉”
常见说法——按标准做完72小时考核,验收就结束了。
实际情况——72小时考核是验收的“下限”而不是“终点”。建议在并线后保留一个月左右的跟产监护期,重点观察系统在不同工况下的表现,尤其是上下游用气量波动时系统的跟随能力和出口品质的稳定性。这部分可提前写进合同的技术附件里。
六、常见问题(FAQ)
验收指标具体以什么为准?
验收指标以双方签订的技术协议或合同附件为准,通常包括回收气纯度、关键杂质含量、系统回收率、连续运行时长等。若无明确约定,可参考设备出厂标准或行业通用做法。所有指标均需在实际工况下实测验证,不能以设计参数作为验收依据。
气体回收系统需要第三方检测吗?
视合同约定而定。对回收气品质要求较高的场景(如半导体、粉末冶金、食品医药级保护气),建议委托双方认可的第三方实验室对回收气进行独立检测。检测项目通常涵盖纯度、氧含量、水分(露点)、总烃、颗粒物等,第三方报告可作为验收依据或偏差责任判定的基础。
调试期间发现指标不达标怎么办?
首先区分是设备问题还是工况问题。如果是阀门泄漏、仪表漂移、吸附剂装填量不足等设备因素,由供应商整改后重新调试;如果是上游气源组分变化、用气量超出设计范围等工况因素,需要双方协商调整运行参数或局部改造。所有调试数据应书面记录并由双方签字确认,作为后续问题追溯的依据。
验收完成后还要做什么?
验收完成不是终点。建议做好三件事:一是完整归档所有调试记录、验收报告、仪表校准证书;二是对操作人员进行系统性的现场培训,确保能独立处理常见异常;三是建立运行日志制度,定期记录关键参数,为后续的维保周期和吸附剂更换时机提供数据支撑。
如需进一步了解气体回收系统的安装调试细节与项目推进计划,可以访问陕西迪凯机电科技有限公司官网,结合实际工况获取针对性的技术建议。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
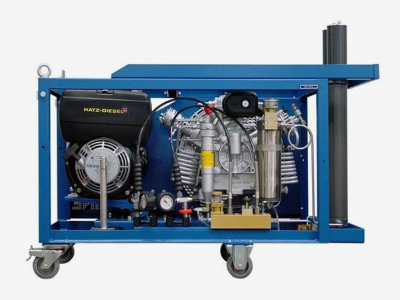
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备