一、老车间加装气体回收,到底难在哪
结论先行:难在不能停。粉末冶金、钎焊炉、增材制造这些产线,炉子一开就是连续生产,停一次造成的批次报废和复产成本远超设备本身。对项目负责人和厂务工程来说,改造施工只能在产线正常运转的前提下进行。
陕西迪凯机电科技有限公司在处理这类项目时,常规做法是先到现场核实几个关键信息:现有排空管路的走向与管径、可用占地面积、配电余量以及公用工程接口位置。这一步决定了后续方案能不能真正落地。
另一个隐性难点是旧管路的状态。一些运行超过十年的车间,原有排气管内壁可能有氧化物堆积或轻微腐蚀,直接串入回收系统反而会污染回收气。因此前期勘察时通常需要取一段管路内窥或采样分析,确认是否需要局部更换。
一、不停产改造的核心逻辑是什么:旁路上线与分段切换
用一个简单类比来说明:老旧管道的带压开孔与旁路接入,原理上接近家里水管加装前置过滤器——关闭总阀当然最省事,但多数家庭选择在入户水表后端加三通和阀门,只关这一小段,不用全屋停水。车间改造也是这个思路。
旁路上线的操作顺序通常是:
- 在主排空管上选择接入点,安装隔离阀门。
- 从接入点引出旁通管,连入回收系统的预处理单元。
- 旁路贯通后,逐步切换阀门,让废气由“直排大气”改为“先经过回收系统再排”。
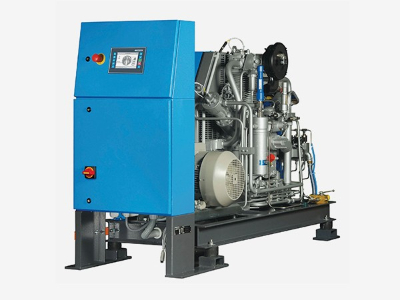
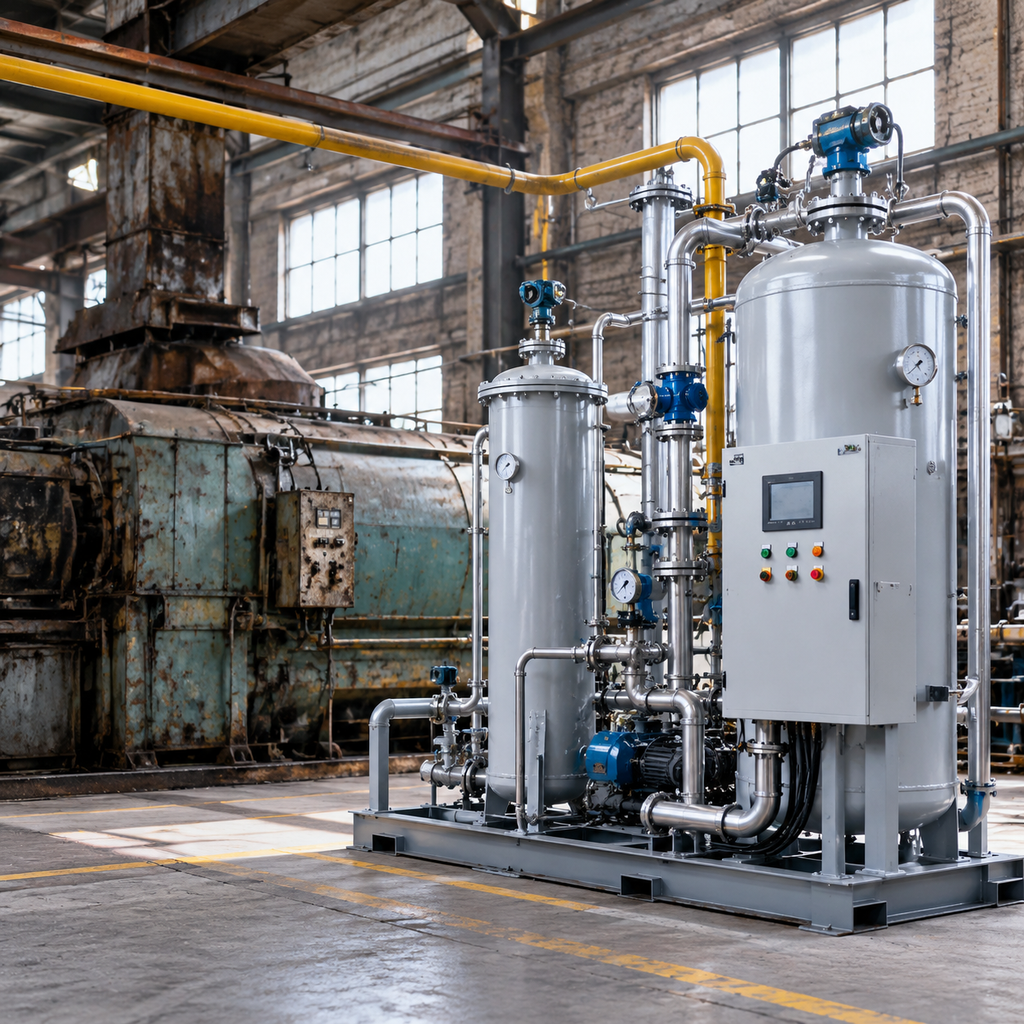
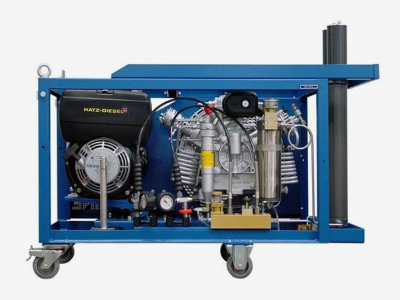
2012年成立于西安高新区的迪凯机电,在多个粉末冶金与钎焊炉车间的改造中,采用的是撬装式回收设备。整套装置占地面积约40平方米,支持24小时连续运行,可以在车间外部或夹层完成主体安装,再通过管路与主产线对接,全程不影响炉膛气氛。
分段切换的意义在于风险可控。不是一次性把整条产线切到回收系统,而是按“单台炉→单条线→全车间”的顺序逐段验证。每一段切换后稳定运行一段时间,确认气体纯度与压力无波动,再推进下一段。
二、老设备接口怎么处理:不是所有排空口都能直接用
常见误区之一:认为回收设备就接在现有排空管上即可。实际情况是,老设备的排空口位置、管径和背压要求,不一定匹配回收系统。
需要考虑的因素至少有三点:
- 排空背压是否允许。某些炉型对排气阻力有明确上限,回收系统的管路和阀门会增加一定压降,需要核算后选择合适管径。
- 接口位置是否方便施工。排空口紧贴炉体且周围空间不足时,可能要延长管路到开阔区域再接旁通。
- 多台设备并排运行的排气相位问题。数台炉子同时排气的瞬间流量叠加,可能超出回收系统的处理能力,需配置缓冲罐削峰。
常见说法与实际情况对照:
- 常见说法:“直接在排空管上开孔接管就行。”
- 实际情况:需先做管道测厚与材质确认,承压能力不明的旧管可能要先加固或更换该段,否则带压开孔有安全风险。
- 常见说法:“回收系统装好,阀门一切就行了。”
- 实际情况:切换时炉膛压力可能出现瞬时波动,需要回收系统具备自动补压或调节功能,否则影响产品一致性。
- 常见说法:“老车间装不了,得重建新厂房才行。”
- 实际情况:多数老车间场地虽紧凑,但撬装式设备占地仅约40平方米,可布置在厂房外侧、屋顶或闲置角落;管路可沿墙或管廊架空敷设。
三、改造施工的关键步骤:五个阶段怎么排
梳理一个实际操作中常见的阶段划分,不同车间可根据自身条件调整顺序和周期。
| 阶段 | 主要工作 | 产线状态 |
|---|---|---|
| 现场勘察与数据采集 | 测量管路口径、流量、排放压力、可用场地、配电容量 | 正常生产 |
| 方案设计与管路预制 | 绘制旁通管路图,预制管段与支架,设备出厂前联调 | 正常生产 |
| 设备就位与主管路对接准备 | 撬装设备吊装到位,主管路敷设至预留接口点,安装隔离阀 | 正常生产 |
| 旁路接入与分段切换 | 在预定窗口期完成主管开孔与旁路连接,先切单台炉试运行,再逐台扩展 | 短暂限产或利用换班间隙,不全面停产 |
| 联调与验收 | 回收气纯度检测、背压确认、报警联锁测试 | 正常运行 |
上述阶段中,前三个阶段对产线没有影响。第四阶段建议利用设备定期维护或换班的自然间隙进行,每次作业控制在数小时内。整条产线不需要为改造而专门停炉降温。
四、回收系统上线后要盯住的几个数据点
分段切换完成不代表项目收工。初期运行阶段,几项数据值得持续关注:
- 回收气纯度是否稳定。例如氩气回收率可达95%以上、氦气回收率可达98%以上这类指标,需在实际工况下连续监测一段时间,确认波动范围。
- 炉膛压力有无异常偏移。回收系统介入后,排气管路阻力变化可能使炉压微调,需要在DCS或仪表上对比改造前后的趋势。
- 压缩空气或冷却水等公用工程的消耗是否在预期范围内。回收系统自身有电耗和辅材消耗,这部分数据是核算实际经济效益的基础。
常见问题(FAQ)
老车间的排气管在地沟里,能加装回收系统吗?
可以,但会比架空管路复杂一些。需要打开地沟盖板做管路勘测,确认管径、走向和腐蚀情况。通常会在排气管出地沟后的立管段设置接入点,避免在地沟内直接动火作业。回气管路建议走架空管廊,减少对地沟的依赖。
改造期间万一回收系统出问题,产线会停吗?
不会。旁路设计本身就考虑了应急切换。回收系统异常时,可通过阀门快速切回直排模式,废气恢复直接排放大气,产线不受影响。这个应急通路在调试阶段就应验证其有效性。
车间里有多种用气设备,能共用一套回收系统吗?
要看气体种类和纯度要求。同一种气体、回用纯度要求相近的产线可以汇总后集中处理;不同气体混排的,需分路收集、分路处理。缓冲罐和分管路阀门配置得当,一套系统可以服务多台设备。
改造施工周期一般多长?
从设备交付到安装完成,约3个月内可以具备投运条件。其中现场施工占用产线的时间很短,主要是旁路接入那几步,其余工作均可并行推进。
旧管路里的杂质会不会损坏回收设备?
回收系统前端通常配置多重过滤与预处理单元,包括颗粒过滤和除油除水环节,可以拦截管路中可能存在的杂质。对于锈蚀较严重的管段,建议在改造时一并更换接入点附近的那一段,成本可控且省去后续频繁更换滤芯的麻烦。
下一步建议:如果车间目前处于满产状态,可以先预约一次现场勘察,只做数据采集和方案框架,不影响生产,先把改造的可行性和大致投入理清楚,再决定推进节奏。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备