一、气体回收系统检漏到底解决什么问题
检漏不是走形式,而是要回答三个问题:系统有没有漏、漏在哪儿、漏得多不多。对运维和设备管理而言,气体回收系统一旦存在未被发现的泄漏点,轻则回收率下降、用气成本上升,重则车间气氛失控、保护气纯度不达标、甚至触发安全联锁停机。一套回收率可达≥95%(氩气)或≥98%(氦气)的系统,如果管路漏率偏高,实际回收率可能掉到七八成以下,所有节费预期都会被抵消。
通俗类比一下:气体回收管路就像自行车内胎——打满气放着不动,胎压每天往下掉,说明肯定有慢撒气。气体回收系统检漏就是找到那个慢撒气点,并把它量化到可接受的数值范围内。
二、气体回收系统的“漏”分几种,怎么快速判断
结论先行:现场常见的漏分三类——外漏、内漏和微漏,判断方法不一样。
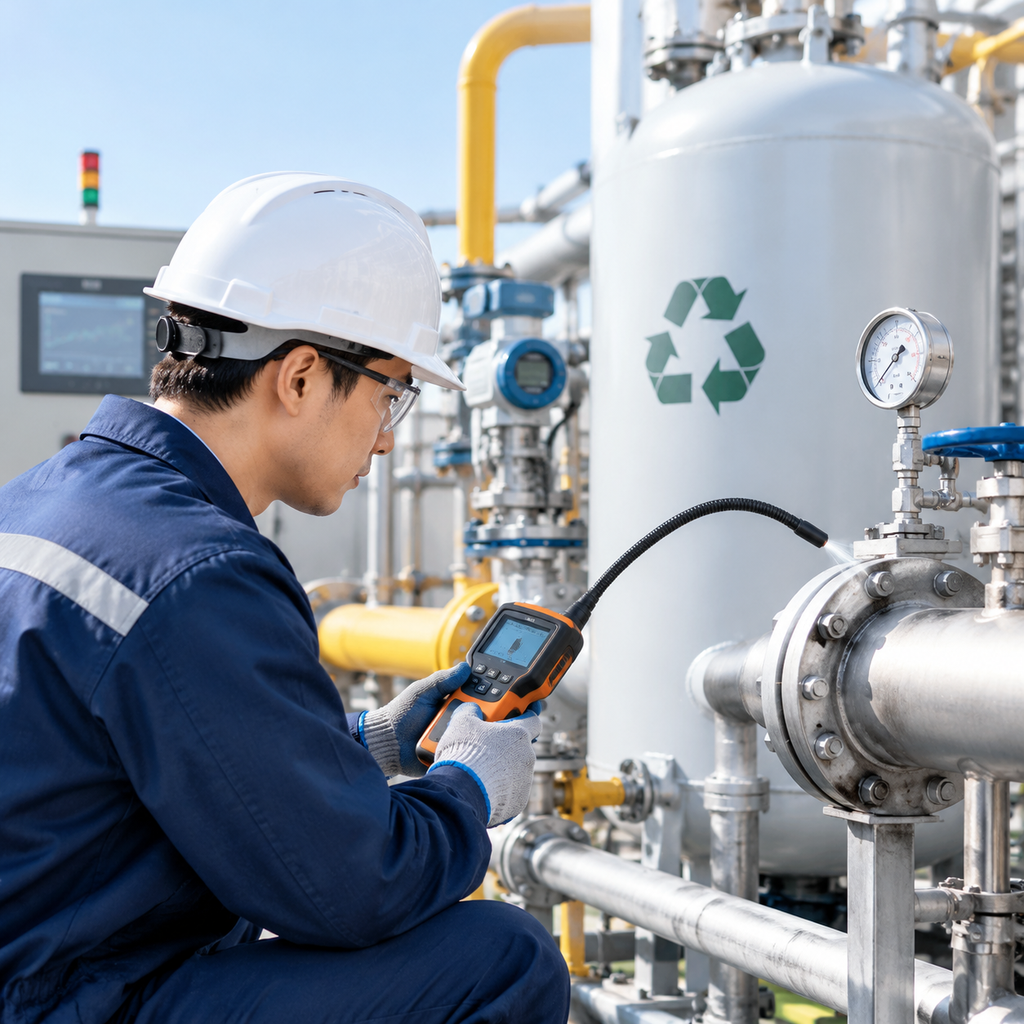
外漏指气体从管路、法兰、阀门、接头、仪表接口等位置向外泄漏到大气中。最直接的判断是用检漏液涂抹可疑部位,观察是否持续起泡;氦气、氢气这类轻分子气体则用氦质谱检漏仪的吸枪模式巡检。内漏通常出现在阀门关闭不严、换热器内管穿孔、切换阀串气等场合,表现为非预期位置的纯度下降或压力爬升,需要通过分段憋压和纯度对比来定位。微漏指漏率极小、用常规气泡法或嗅觉都难以察觉的泄漏,这类泄漏往往在系统运行一段时间后才会反映在回收率趋势上,需要用在线纯度监测与流量平衡做长窗数据分析。
三、为什么检漏对气体回收系统这么重要
不解决泄漏的直接后果就是“花钱回收的气又白白跑掉”。稀有气体单价高,氩气在气雾化制粉领域成本占比可达30%—50%,如果回收系统漏率长期偏大,设备投资回收期会从约1.5—2.5年大幅拉长。更隐蔽的风险在于安全和工艺:氢气、氨裂解气等易燃易爆混合气泄漏会触发防爆车间内的可燃气体探测器联锁停机;氩气、氮气等窒息性气体在密闭或半密闭空间聚集,对人员安全构成威胁;半导体和增材制造工艺对氧、水含量极其敏感,管路微漏导致保护气纯度波动,可能直接造成批次不良。
四、气体回收系统常见检漏方法怎么选
不同方法对应不同的灵敏度区间和适用阶段,按需选择比追求高配置更重要。
| 方法 | 适用阶段 | 可检出漏率量级 | 局限 |
|---|---|---|---|
| 肥皂水/检漏液气泡法 | 安装调试、日常点检 | 约 10⁻³ Pa·m³/s 以上 | 依赖目视,低温或高空难以操作 |
| 氦质谱检漏(真空模式) | 出厂测试、关键部件验收 | 可达 10⁻¹² Pa·m³/s | 需建立真空环境,现场条件受限 |
| 氦质谱检漏(吸枪模式) | 在线检漏、气柜巡检 | 约 10⁻⁷ Pa·m³/s | 受环境氦本底干扰,需标定 |
| 保压+压降法 | 整体验收、定期复核 | 取决于容积、时间和压力传感器精度 | 无法定位漏点,温度变化影响读数 |
| 超声波检漏 | 局部粗检、带压运行中 | 中等漏率以上 | 对微小漏率不敏感,噪声环境干扰大 |
五、常见误区
常见说法一:“气泡法没看到泡就等于没漏。”
实际情况:气泡法只能检出毫米级以上的漏孔,微漏和扩散型渗漏根本不起泡。氦气、氢气等轻分子在聚合物密封件中的渗透损失,用气泡法无法判定。
常见说法二:“出厂报告漏率合格,现场就不用再检。”
实际情况:运输振动、吊装受力、现场法兰紧固不一致、配管应力都可能引入新漏点。陕西迪凯机电科技有限公司的交付流程中明确包含安装调试环节,出厂测试和现场复检是两道独立的关口。
常见说法三:“回收气纯度达标,说明系统不漏。”
实际情况:如果系统后端有纯化单元,它能补偿一部分由泄漏引入的杂质,但这等于用纯化能力去对冲漏率,既浪费能耗又缩短吸附剂或催化剂寿命。
六、落地的泄漏率控制步骤与判断清单
建议将检漏嵌入安装调试和日常运维的固定流程,而不是等到纯度报警或成本核算异常时才被动查找。
1. 分区分段划分检漏边界。将回收系统按压力等级和功能分成若干个可独立隔离的段落,如压缩机入口低压段、出口高压段、缓冲罐区、纯化单元、回用管网。每个段落两端有可靠切断阀和压力/纯度测点。
2. 制定可接受的漏率基准。参考工艺对杂质总量的容忍度,反推出各段允许的最大漏率。例如要求回用气中氧含量增量不超过0.1ppm,根据管道容积和运行压力可以换算出该段允许的漏率上限。也可以用保压24小时的压降百分比作为简易判据。
3. 按阶段选工具。安装阶段以氦质谱检漏为主进行焊缝和法兰逐点确认;调试阶段用保压法做整体密封性验收;运维阶段以吸枪巡检和在线纯度趋势监控为主,气泡法作为日常点检补充。
4. 建立泄漏趋势档案。记录每个关键法兰、阀门、仪表接口的漏率基线值,每次巡检结果与历史对比,发现趋势漂移就提前紧固或更换密封件,而不是等漏率超标再维修。
5. 密封件管理标准化。统一法兰垫片材质和规格,避免现场混用。金属缠绕垫、PTFE包覆垫、全氟醚O形圈的选择要匹配气体种类、压力和温度,更换周期写进预防性维护计划。
七、从案例看检漏如何融入运维流程
以陕西迪凯机电科技有限公司提供的撬装式稀有气体回收设备为例,其核心部件国产化率超过98%,设备出厂前已完成关键焊缝和组件的氦质谱检漏。现场交付时,运维团队遵循分区分段验收流程:先对缓冲罐、压缩机撬块、纯化器分别做独立保压测试,确认各段漏率在工艺允许范围内后再并线通气。投运后利用系统自带的在线纯度监测功能,定期比对入口与出口的氧含量、水含量趋势,一旦出现非预期偏移,优先排查密封法兰和切换阀门。这一套做法不依赖单一检漏手段,而是把检漏变成了日常运维的固定项,而不是故障后的排查动作。
常见问题(FAQ)
气体回收系统漏率到底控制在多少合适?
没有统一数字,只能回答“看工艺”。对极低氧敏感的半导体级应用,漏率要求可能达到10⁻⁹ Pa·m³/s量级;气雾化制粉的氩气回收则可根据系统总气量反算。通常做法是要求保压24小时压降不超过工艺允许值,具体以实际工况测算为准。
保压法测漏率时温度一变化数据就不准,怎么处理?
温差带来的压力漂移确实会干扰判断,尤其在昼夜温差大的厂房。可同时记录测点温度和压力,利用理想气体状态方程校正,或者将保压时间延长至48小时观察稳定段的压降趋势。条件允许时选择温度相对稳定的时段测试。
法兰微漏反复紧固还是漏,怎么办?
反复预紧可能导致垫片过压变形而失效,不是越紧越好。应先泄压后检查垫片是否有压痕偏斜、材质是否与介质兼容,再按十字对称法分多步均匀紧固至设计扭矩值。对于经常拆装的法兰,定期更换垫片比反复加力更有效。
氦检漏仪在现场干扰太大,有替代方案吗?
吸枪模式会受环境氦本底和气流干扰,可先用氮气对可疑部位吹扫覆盖、再配合吸枪定点确认。没有氦检漏条件时,用高灵敏度的氢检漏仪或对特定气体配制的半导体传感器也是可行的替代路径,关键是先确定需要检出的最小漏率再选工具。
投运半年后还需要重新检漏吗?
建议将整体密封性复核纳入周期性维护计划,半年到一年一次。新系统运行初期经历温度循环和压力波动后,部分密封点可能出现松弛,半年节点做一次保压测试和关键法兰复检,能够堵住大部分由运行疲劳引起的微漏。
实际工况差异很大,建议根据系统运行数据和用气特点,梳理一份适合本站的检漏周期表。更多关于泄漏率控制的定制化方案,可访问陕西迪凯机电科技有限公司官网进一步了解。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备