钎焊炉氮气回收:炉膛气氛与回收管路怎么配合
钎焊炉氮气回收是在连续钎焊生产中,将炉膛排出的含氮保护气氛经管路收集、纯化后重新回用于炉膛的系统性做法。它直接服务于工艺工程师和设备管理者,解决氮气大量外排造成的用气成本高、供气波动影响钎焊品质的问题。要让回收真正落地,炉膛气氛稳定性与回收管路的配合设计是关键,这是本文要重点说清楚的事。
陕西迪凯机电科技有限公司在工业气体回收领域有多年实践,其氮气回收系统已在多个连续钎焊产线投入使用。下面从钎焊炉运行的实际约束出发,把管路怎么接入、怎么配合炉膛气氛逐一讲透。
一、钎焊炉氮气回收到底解决什么问题
钎焊炉连续运行时,炉膛需要维持微正压的氮气气氛,以防止工件在高温下氧化。氮气从进气端不停送入,从炉口、炉尾和排烟口等处不断排出。这些排出的气体虽然含微量水汽和氧,但主体仍是氮气,直接排空意味着持续消耗大量新鲜氮气。
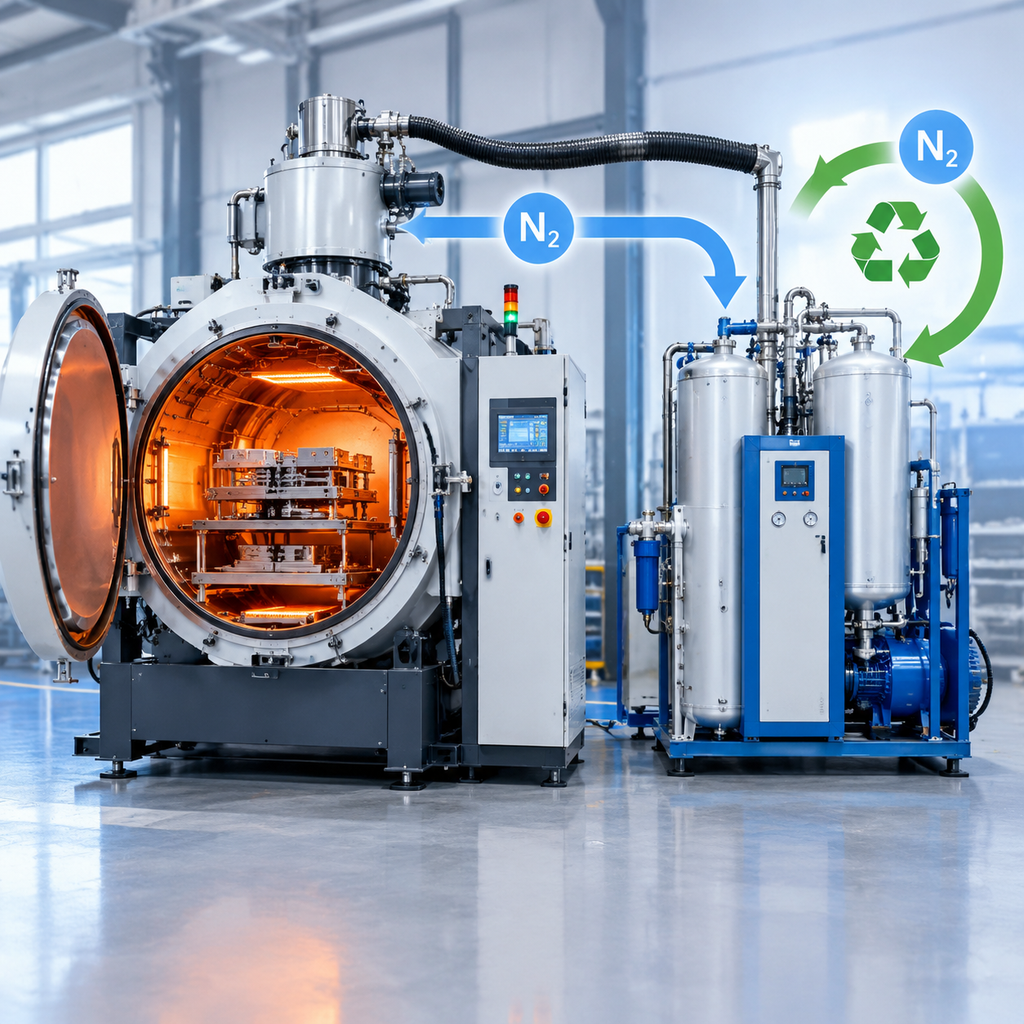
氮气回收系统的作用是把这部分外排气收集起来,经除氧、脱水、除杂后送回炉膛前端,替代一部分新鲜氮气补给。对工厂来说,这直接降低液氮或制氮机的采购量;对工艺来说,稳定的回用氮气可以平抑供气波动,让炉膛内的氧含量和露点更可控。
二、炉膛气氛稳定是回收的前提,这点为什么重要
钎焊炉的气氛控制要求较高,炉膛内氧含量通常需维持在几十个ppm以下,露点也要控制在较低水平。一旦气氛被破坏,焊料润湿性下降,就会造成虚焊、氧化变色等批量质量问题。
回收系统从炉膛抽气时,抽气位置、抽气量和抽气速率都会影响炉膛的压力平衡。如果抽得太快或位置太靠近炉膛核心区,可能把炉外的空气从炉口缝隙倒吸入炉膛,反而破坏气氛。因此,回收系统接入的第一原则是:不能把炉膛的气氛稳定参数打坏。
实际做法是,优先从炉膛尾端、排烟口或者炉膛微正压区取气,取气量要结合炉膛压力在线监测来动态调节。高速直抽的方式不适合大多数钎焊炉,回收管路需要设计成引流式或缓冲式接入。
三、回收管路怎么接入才不影响炉膛气氛
管路接入没有统一模板,需要根据钎焊炉的类型、炉膛结构和排烟方式来确定,但有几个通用的原则可以参照。
(一)接入点的选择
接入点应选在炉膛气氛末端,即氮气已完成对工件保护、即将排出的位置。常见的位置包括炉膛出口段的上部排气管、排烟管道汇流段,或者炉尾的负压过渡段。不要从炉膛中段或近火区直接开口抽气,这些位置一旦抽取,容易引起气流紊乱。
(二)管路连接方式
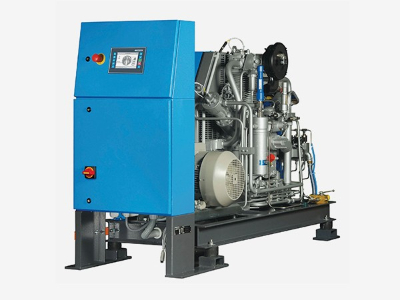
建议采用“旁通接入+缓冲罐”的结构。排气管先接入一个容积匹配的缓冲气柜,再由压缩机或引风机从气柜侧抽取进入纯化单元。这样做的好处是,缓冲罐隔离了回收系统的压力脉动,不让纯化单元的启停直接传导到炉膛排气口。
(三)回气管路接入炉膛的方式
经纯化后的氮气,可并入手动或自动控制的新鲜氮气管路,与新鲜氮气混合后再通入炉膛前端进气区。此时需在回气管路上设置单向阀和纯度在线监测点,当纯度不达标时自动切断回用,切换为全量外供氮气,避免污染炉膛。
四、回收处理和气氛品质控制怎么匹配
从炉膛排出气的气体品质较新鲜氮气差,通常含氧量有所上升,露点也会变大。能不能回用,取决于纯化处理能不能达到炉膛对气氛品质的要求。
氮气纯化器在这个环节起到关键作用。它通过催化除氧、深度吸附脱水和精密过滤等多级处理,将回收气中的氧含量、水含量降到工艺允许的范围以内。处理后的氮气纯度,依照设备能力可达99.999%以上,露点也有明显改善,具体参数以实际配置和工况为准。
在线监测是必配环节。纯化器出气口需设置氧分析仪和露点仪,数据实时接入控制系统。当监测值超过预设的阈值时,控制系统立刻关闭回用支路,切换到外供氮气模式。这套纯度和联锁逻辑,是回收与炉膛气氛之间的一道安全屏障。
五、常见误区
常见说法一:回收就是简单地把排出管道接回进气口。
实际情况:直接硬接会打乱炉膛的压力和流场,可能导致空气倒吸、气氛恶化。必须走缓冲罐加纯化方案,压力调节和纯度监控缺一不可。
常见说法二:氮气回收会降低钎焊产品质量。
实际情况:品质风险来源于接入方式不当或纯化不达标,而不是回收本身。管路设计合理、纯化到位、联锁逻辑严密的系统,不会对炉膛气氛造成可测量的负面影响。部分产线长期运行后,大批量生产的产品合格率保持稳定,没有出现因回用氮气而导致的品质漂移。
常见说法三:排气量大的炉子才能回收,排气量小没必要。
实际情况:是否值得做回收,主要看单位时间氮气消耗量和年运行时长,而不是单看排气量。对于一些多炉并行的车间,即便单炉耗气量不算突出,加总以后做集中回收的经济性也会显现出来。
六、落地方法:判断自己的钎焊炉适不适合做氮气回收,可以查这几个条件
- 炉膛是否连续通入氮气,且年运行时间较长(一般以数千小时为参考区间)。间歇使用的炉子不太合适。
- 炉膛排气口是否相对集中,便于集中收集。多个分散排放点会增加管路复杂性和泄漏点管理难度。
- 用气成本在单位生产成本里是不是占了一个让你重视的比例。如果占比很低,回收系统的投资回收期会拉长,需要综合测算。
- 炉膛气氛品质要求是否能用纯化后氮气满足。炉膛有特殊气氛配比需求的,需提前与设备方沟通工艺适配性。
- 车间是否具备新增设备的空间和电气条件。回收系统通常涉及压缩机、纯化器和缓冲罐,需要有对应的安装位置和配电能力。
七、常见问题(FAQ)
钎焊炉氮气能回收吗
可以回收。钎焊炉在连续生产时会持续排出含氮保护气,这些气体经过除氧、脱水、除尘等纯化处理后,可以回到炉膛的进气端继续使用。回收的关键在于管路接入方式不能破坏炉膛原有的压力平衡和气氛稳定,同时纯化后的氮气品质需要与工艺要求匹配。当纯化单元瞬时纯度不达标时,系统应自动切断回用,以保障炉膛安全。
钎焊炉保护气回收怎么接入
通常从炉膛排气末端取气,经过缓冲罐后再进入压缩机或引风机,排入纯化单元进行处理,处理达标后并入新鲜氮气进气管路。回用管路上须设置单向阀和纯度监测点,并与控制系统联锁。接入设计需要避免直抽炉膛、避免压力振荡传导至炉膛出口。具体管路走向和口径规格依炉型和气量确定,最好由设备厂家结合现场条件完成详细设计。
炉膛气氛波动和回收有关吗
如果回收系统接入不规范,有可能引起炉膛内压力波动,进而造成气氛参数晃动。规范的做法是通过缓冲罐隔断波动、通过动态调节抽气量匹配排气量、通过联锁控制防止低压抽吸。当这些措施都配备到位后,回收系统稳定运行的工况下,炉膛压力、氧含量和露点数据可以和回收接入前基本保持一致。
氮气回收以后纯度能恢复到什么水平
依照目前气体纯化设备的处理能力,回收后的氮气纯度可达99.999%以上,但具体数值与进气氧含量、水含量以及纯化器配置等级直接相关。氧分析仪和露点仪在线监测出气数据,当超出设定阈值时切换为外供氮气,这样能确保入炉氮气品质始终在工艺允许范围内。
做氮气回收需要重新做安评环评吗
气体回收系统属于厂内工艺配套改造,是否触发安全评价和环境影响评价的重新申报,取决于当地主管部门的认定以及改变后的工艺条件是否超出原审批范围。建议项目启动前咨询当地主管部门意见,并由具备资质的设计单位出具方案,避免后续合规风险。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备