一、吸附剂与滤芯的更换信号:从“按时换”到“按需换”
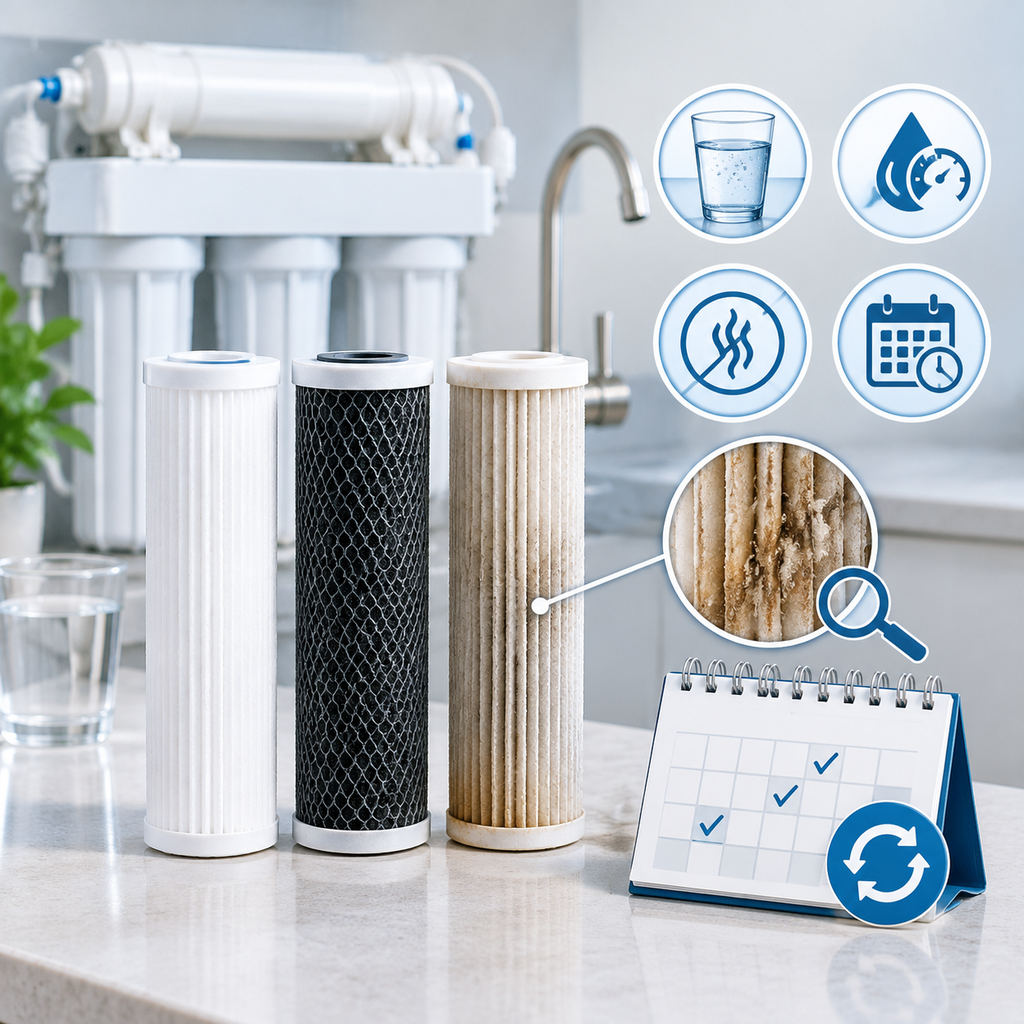
设备运维中有一个常见习惯:看着日历更换耗材。吸附剂到期了,不管状态如何就报废;滤芯到点了,直接换新。在气体回收系统里,这种“按时更换”的思路并不经济,也不一定可靠。更准确的判断依据是运行参数——压差、纯度衰减曲线、出口气体露点。当参数越过预设阈值,才触发更换动作。
【陕西迪凯机电科技有限公司】在配套运维服务中给出的建议是:把运行数据作为更换耗材的首要判断信号。比如一台氩气回收设备,在稳定工况下,滤芯前后压差突然显著上升,或者纯化器出口氩气中的氧含量超出常规波动范围,即便还没到日历更换周期,也该安排检查,必要时直接更换。反过来,如果运行参数一切正常,即便使用天数已超过建议周期,也可以经过检测确认后再决定延期使用,既避免材料浪费,也减少非计划停机。
这种以参数为导向的管理方式,尤其适合24小时连续运行的回收系统。粉末冶金、增材制造、钎焊炉这些场景中,气体回收是产线联动的,随便停机换耗材会影响主工艺节奏。让数据开口说话,比掐着表换件更贴合实际。
二、压差判断:滤芯更换的核心指标
滤芯的使命是拦截固体颗粒、油雾和少量冷凝物。随着拦截量增加,滤芯前后会形成压差。压差是判断滤芯是否需要更换最直观、最可靠的数据。
日常巡检时,记录同一工况下的滤芯压差。如果某天发现压差相比初始值翻倍,或者短时间内出现连续爬升,就该警觉。有的厂务人员会等到流量明显衰减、后端压力撑不住才换,这其实已经晚了,因为滤芯可能已经出现局部穿透或者导致压缩机吸气压力异常,反而把问题传递到下游。
一个可参考的实操判断标准:滤芯容许压差上限,以设备技术手册给出的值为准。如果缺失这个数据,通常把初始压差的2至2.5倍作为更换预警线比较安全,同时结合在线纯度监测判断。压差数据采集频率建议每天至少记录一次,有条件就纳入厂务平台连续记录,异常波动会自动推送提醒。
三、吸附剂寿命衰减的判断:不只是看时间
吸附剂更换的误区往往比滤芯多。很多人以为吸附剂“到期就该换”,但吸附剂在回收系统里的实际寿命,跟处理气量、进气杂质浓度、再生工艺是否充分都有直接关系。
吸附剂什么时候该换,核心看三个信号。
第一,出口气体纯度趋势性下降。比如高纯氩气纯化器在日常运行中,出口氧含量可以稳定在0.1ppm附近,如果连续几天观测到这个值缓慢爬升到0.2ppm甚至0.3ppm,而进气条件和再生流程没变,说明吸附剂对氧的脱除深度已经不足,吸附位点部分失效。
第二,露点异常抬高。深度吸附干燥段失效的典型表现是出口露点不再能达到-76℃及以下,而逐渐抬升到-60℃甚至更高。这对粉末冶金烧结和钎焊炉这类对水分敏感的工艺冲击明显。
第三,再生周期被迫缩短。正常情况下,吸附塔再生间隔和再生耗时相对稳定。如果发现再生气量没变、再生温度正常,但吸附塔切换后纯度达标维持时间明显缩短,说明吸附剂动态吸附容量已经严重退化。
这三个信号交叉验证,比单纯看用了几个月要准确得多。如果其中两个信号同时出现,就可以准备采购吸附剂,安排在下一个生产窗口更换。
四、常见误区:这几点容易让耗材寿命评估跑偏
1. 常见说法:“滤芯外观不脏就不用换”
实际情况:气体回收系统里的杂质大多用肉眼看不见,比如亚微米级粉尘、油蒸气冷凝物。滤芯捕获这些微粒后,表面可能看不出颜色变化,但深层结构已被堵塞。评价滤芯状态得看压差和流量数据,不能靠眼睛判断。
2. 常见说法:“吸附剂只要再生就能无限使用”
实际情况:再生可以恢复大部分吸附位,但不能完全逆转所有失活。吸附剂经历热再生、变压再生时,部分微孔结构会缓慢坍塌或堵塞,吸附容量逐年下降。通过数据趋势监控可以捕捉到这种下降,等到性能掉出工艺允许范围就需要整体更换。
3. 常见说法:“耗材更换周期和厂家手册完全一致”
实际情况:手册里的更换周期通常是依据常规工况给出的参考值。如果用户实际进气杂质浓度明显偏大、运行时长更长、或者再生电加热元件效率有偏差,实际寿命会和手册数值产生明显偏离。因此,厂家给出的周期宜作参考基线,结合自己产线的运行数据综合判断才靠谱。
五、怎么建立一套可执行的判断清单
把判断依据从经验变成可操作步骤,运维人员可以参考以下方式落地。
第一步,建立基准数据。在系统投运调试完成、工况稳定后,记录初始状态下滤芯压差、各纯化节点出口纯度、露点、再生周期等关键参数,作为健康基准。
第二步,设定预警阈值。压差:超过初始值2倍即预警。纯度:出口氧或水含量连续3天持续恶化且波动超过工艺容忍范围即触发预警。露点:高于正常工况15℃以上且再生无法恢复即预警。
第三步,定期取样交叉验证。如果条件具备,每季度或每半年用外接露点仪或微量氧分析仪对在线监测进行比对验证,确保在线探头没有偏移,让更换决策不因仪表故障跑偏。
第四步,记录更换前的末次数据。每次更换吸附剂或滤芯时,记录此刻的压差、纯度、露点数据,逐渐积累出适用于本车间的实际寿命曲线,以后制定耗材采购和库存计划会更有依据。
六、不同耗材的判断侧重点对比
回收系统涉及的耗材不止一种,各自判断更换的侧重点不同,下表梳理了日常管理的要点。
| 耗材类型 | 主要判断参数 | 典型更换信号 | 注意点 |
|---|---|---|---|
| 前置过滤器滤芯 | 压差、流量 | 压差升至初始值的2倍以上,或流量无法维持设计处理量 | 粉尘量大的车间需增加巡检频次 |
| 除油/除水滤芯 | 压差、出口露点 | 压差异常升高,或出口露点不再符合工艺需求 | 与前端压缩机的油雾管理相关 |
| 催化脱氧剂(如适用) | 出口氧含量、脱氧效率 | 稳态氧含量超出工艺允许上限,再生后无法恢复 | 谨防催化剂中毒,需长期监控进口组分 |
| 深度吸附吸附剂(分子筛等) | 出口露点、微量氧/氮 | 露点抬升过多,或再生后动态吸附时间缩短大半 | 再生温度与压力控制是否到位直接影响寿命 |
七、常见问题(FAQ)
吸附剂更换一定要整套全换吗,还是可以部分更换?
通常建议整塔更换。不同批次、不同老化程度的吸附剂混合之后,吸附波不再均匀,容易导致纯化器出口纯度发生不规则波动,反而不利于稳定运行。如果设备采用多塔并联设计,可以先切换至备用塔,离线后对失效塔进行整体更换。
滤芯压差到底每天记录还是每周记录就够了?
理想情况是纳入在线监控系统自动记录。如果只能人工抄表,工序粉尘较大或者进气工况波动比较频繁的条件时建议每天记录一次,稳定运行的系统每周不少于两次。压差往往不是缓慢变化,而是到某个节点加速上升,提高记录频率才能更早捕捉趋势转折。
怎么判断是吸附剂坏了,还是再生流程出问题了?
可以通过一个简单的对比方法:先执行一次充分再生,如果再生后出口纯度短暂恢复、但很快又恶化,说明吸附剂动态容量已很低,属于吸附剂寿命衰减。如果再生后,纯度没有改善甚至更差,往往要排查再生温度、再生气流量、程控阀动作步序是否存在异常。
更换滤芯或者吸附剂后,是不是要重新做一次系统气密性测试?
建议对更换涉及的法兰、卡套接头等重新检漏。拆装后如果密封面有微小偏移,可能在运行压力下出现微漏,虽然未必立刻影响回收率,但长期看会拉高纯度波动风险。简易检漏液配合保压测试即可,不需要每次都做全系统的大范围气密试验。
耗材更换周期能不能统一拉长,比如所有滤芯都延长到一年一换?
很难一刀切。各车间的进气杂质含量、运行时长、气体组分都不一样,对滤芯和吸附剂的消耗速度差别很大。硬性统一延长,容易出现在某个节点集中失效,导致气体回收质量波动,波及到粉末冶金烧结件或焊接件成品质量。定期看数据,按数据做决定,才是稳妥选择。
掌握了这些判断方法以后,下一步可以结合厂里具体的气体回收系统运行记录,逐步调整适合自己工况的更换阈值。如需查看设备内部吸附塔结构或者获取参照基准参数,可访问陕西迪凯机电科技有限公司官网进一步了解。
分享到
推荐课程
氙气纯化器|DK-XP 系列高纯稀有气体提纯核心装备
氙气压缩机|DK-XC 系列稀有气体回收增压专用设备
氦气纯化器|DK-HP 系列膜分离氦气提纯设备